| Nom De Marque: | HongCe |
| Numéro De Modèle: | HJ163 |
| Nombre De Pièces: | 1 ensemble |
| Prix: | Négociable |
| Conditions De Paiement: | T/T, L/C |
| Capacité à Fournir: | 1 réglé par 3 mois |
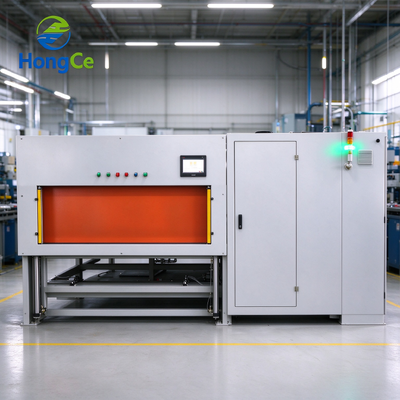
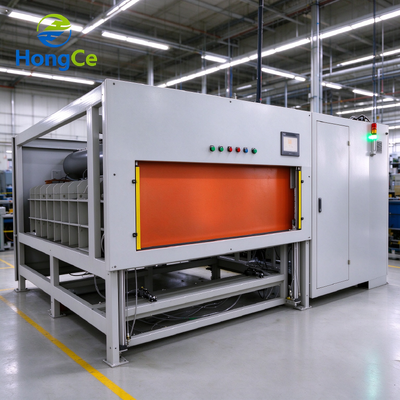
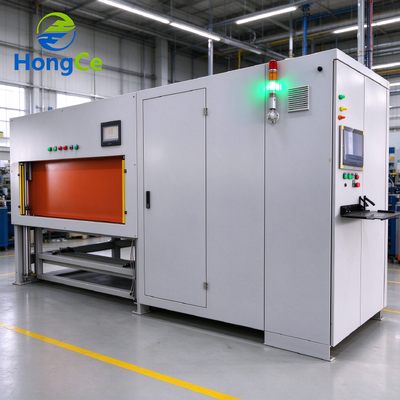
Une plaque froide qui pleure ne tombe pas en panne dans votre usine. Elle tombe en panne dans un rack, un an plus tard, lorsque le liquide de refroidissement s'est tranquillement rechargé et que la fuite atteint enfin quelque chose de cher. Ce système à hélium à deux chambres est conçu pour détecter ce défaut en ligne, à un takt que la ligne peut réellement supporter.
Bande détectable : 1,0 x 10^-9 mbar·L/s
Cycle : 60 s par plaque, 45 s sur petites pièces
Chambres : 2, déphasées
Récupération d'hélium : ≥95%
Presque jamais un trou que l'on pourrait voir. Les défaillances pour lesquelles nous sommes appelés à expliquer proviennent du processus d'assemblage, et elles partagent une propriété : elles sont suffisamment petites pour passer un test à l'eau et suffisamment grandes pour avoir de l'importance sur une durée de vie.
Un test hydrostatique prouve que la plaque n'éclatera pas aujourd'hui. Il ne prouve pas qu'elle restera étanche pendant huit ans, car les défauts qui causent les retours sont de deux à quatre ordres de grandeur inférieurs à ce que résout un test à l'eau.
La dérive de l'air est plus propre et plus rapide, mais une plaque froide a la pire géométrie possible pour cela : un petit volume interne, une grande masse métallique qui lutte contre la stabilité de la température, et un critère généralement plus strict que l'air ne peut résoudre dans un takt. Vous finissez soit par accepter une limite grossière, soit par attendre trois minutes par pièce.
De l'hélium à l'intérieur de la plaque, du vide à l'extérieur, et un spectromètre de masse lisant l'élévation. La plaque n'est jamais exposée au vide interne, donc une fine pile de plaques n'est pas déformée par le test lui-même — ce qui est un risque réel sur une paroi de canal de 1 mm.
Les taux de fuite confondent les gens car les unités semblent académiques. Une conversion utile : 1 x 10^-6 mbar·L/s représente environ 0,6 mL de gaz par minute à pression atmosphérique — soit environ 300 litres par an. Pour un circuit de refroidissement, c'est une perte visible, pas théorique.Envoyez un dessin de plaque froide, le liquide de refroidissement, la pression de service et la cible de taux de fuite. Nous proposerons une taille de chambre, un concept de montage et un temps de cycle, et indiquerons la consommation d'hélium par 1000 plaques afin que le coût de fonctionnement soit comparable aux alternatives.Choix de conception et pourquoi nous les avons faits
Étape grossière d'abord, étape fine ensuiteL'hélium entre jusqu'à 3,0 MPa et la pression est maintenue. Une plaque avec une soudure pontée est rejetée en quelques secondes, avant que l'analyseur ne soit sollicité. C'est ce qui transforme un test de trois minutes en un test d'une minute.Deux chambres, déphaséesRécupération dimensionnée pour un nombre de cycles élevé
Si une plaque a traversé un circuit d'eau, cette humidité se dégage sous vide et est lue comme une fuite. Nous pouvons ajouter une étape de purge à l'air sec à la recette, ou vous pouvez tester avant que le circuit d'eau ne soit rempli — les deux fonctionnent, deviner non.
1
— plaque dans la chambre, ports de liquide de refroidissement connectés, joint pneumatique sur le couvercle, scan du code-barres.
Évacuation
| Taux de fuite d'alarme | 1,0 x 10^-6 mbar·L/s |
|---|---|
| Étape de fuite grossière | Charge d'hélium de 0,1 à 3,0 MPa avec maintien de pression |
| Temps de cycle | 60 s par plaque typique ; 45 s sur petites plaques |
| Débit | Environ 100 plaques par heure avec un opérateurEnvoyez un dessin de plaque froide, le liquide de refroidissement, la pression de service et la cible de taux de fuite. Nous proposerons une taille de chambre, un concept de montage et un temps de cycle, et indiquerons la consommation d'hélium par 1000 plaques afin que le coût de fonctionnement soit comparable aux alternatives.Quelle doit être la stabilité de la température de l'atelier ? |
| Système de vide | Pompe à vide plus pompe à palettes rotative par chambre, filtration d'huile |
| Contrôle | API avec IHM 15 pouces, 100 recettes, accès multi-niveaux |
| Traçabilité | Scan du code-barres, journal des résultats par plaque, téléchargement MES via Ethernet |
| Calibration | Séquence automatique avec fuite calibrée, intervalle de 12 mois |
| Alimentation électrique | AC 380 V, triphasé, 50/60 Hz, 18 kW |
| Air comprimé | 0,6 MPa sec, sans huile, 300 L/min |
| Poids | Environ 2800 kg |
| Ce qu'il trouve | Article testé |
| Défaut typique | Pourquoi le test d'usine le manque |
| Joint de soudure par friction-malaxage | Trous de ver, manque de pénétration au bord |
| Tient à basse pression, s'ouvre sous cyclage | Joint de canal brasé |
| Suffisamment petit pour passer un test à l'eau | Joint port tube-plaque | Relaxation après cyclage thermique |
|---|---|---|
| Ne fuit que lorsqu'il est chaud et sous pression | Filets de port et gorges de joint torique | Filet coupé trop profondément, gorge endommagée |
| La face d'étanchéité n'entre jamais en contact | Paroi du canal | Porosité d'usinage, paroi mince au niveau de la courbure |
| En dessous de la résolution du test à l'air | Soudure du collecteur et du répartiteur | Fissures dues au cycle thermique de soudure |
| Invisible, s'agrandit en service | Plaque après pression d'épreuve | Dommages causés par le test de pression |
| Personne ne re-teste après l'épreuve | Définir la limite et prouver que la machine peut la maintenir | Travaillez à rebours à partir de la perte de liquide de refroidissement. |
| Utilisez la conversion ci-dessus, le volume de liquide de refroidissement et le remplissage annuel acceptable, et dérivez le taux. La plupart des plaques froides de serveur se situent entre 1 x 10^-6 et 1 x 10^-7 mbar·L/s. | Exécutez dix bonnes plaques et dix avec une fuite calibrée. | Si les deux populations sont séparées par un facteur de trois ou mieux, le test est valable. Si elles se chevauchent, allongez le test plutôt que de resserrer la limite. |
| Répétez après un changement de processus. | Un nouveau programme de soudage ou un nouveau cycle de brasage modifie la population de défauts, et la limite doit être revalidée, pas héritée. | Documentez la méthode avec la limite. |
Dérive de pression d'air
| 1–5 min | Sec | Défauts grossiers uniquement | Test d'épreuve hydrostatique | Résistance à l'éclatement uniquement |
|---|---|---|---|---|
| Minutes | Que devient une plaque rejetée ?Envoyez un dessin de plaque froide, le liquide de refroidissement, la pression de service et la cible de taux de fuite. Nous proposerons une taille de chambre, un concept de montage et un temps de cycle, et indiquerons la consommation d'hélium par 1000 plaques afin que le coût de fonctionnement soit comparable aux alternatives.Quelle doit être la stabilité de la température de l'atelier ? | 1 x 10^-7 mbar·L/s | 2–10 min | Sec |
| Localisation des défaillances à l'établi de retouche | La comparaison qui décide généralement de l'achat n'est pas avec les alternatives mais avec le coût d'une défaillance sur le terrain : un retrait de rack, un nettoyage du liquide de refroidissement, une visite client et un coup de réputation qu'aucun budget de machine de test ne peut absorber. Une fois qu'un client en a eu une, l'inspection à 100 % cesse d'être un argument de coût.Questions fréquemment poséesQuelle doit être la stabilité de la température de l'atelier ? | Parce qu'un test hydrostatique répond à une question différente. Il prouve que la plaque n'éclatera pas à 1,5 fois la pression de service ; il ne dit rien sur une fuite de 10^-6 mbar·L/s qui videra une boucle de refroidissement sur une durée de vie. Et il laisse de l'eau dans les canaux, ce qui interfère ensuite avec tout test sensible que vous effectuez par la suite. | Délai de livraison ? | Avec la récupération en marche, quelques litres par équipe pour les petites plaques. Les pertes proviennent de l'étanchéité du couvercle et de la purge plutôt que du volume de la plaque. Nous indiquons la consommation par 1000 plaques en fonction de la taille de votre chambre et du nombre de cycles, car le chiffre par pièce est ce dont votre modèle de coût a besoin. |
| Quel taux de fuite devrions-nous spécifier ? | Commencez par la perte de liquide de refroidissement acceptable sur la durée de vie, puis convertissez. Pour les plaques froides de serveur, nos clients travaillent généralement entre 1 x 10^-6 et 1 x 10^-7 mbar·L/s. Apportez le volume de liquide de refroidissement et la cible de perte, et nous vous aiderons à faire les calculs lors de la demande. | Pouvons-nous tester une taille de plaque différente plus tard ? | Oui, dans l'enveloppe de la chambre. En dessous, un nouveau montage et une nouvelle recette suffisent normalement. Conservez les dessins du montage et une deuxième famille de plaques représente quelques jours de travail, pas une deuxième machine. | La plaque arrive humide du test à l'eau. Est-ce un problème ? |
| C'est un problème si vous l'ignorez. L'humidité se dégage sous vide et est lue comme une fuite. Testez avant que le circuit d'eau ne soit rempli, ou ajoutez une étape de purge à l'air sec — nous construisons la recette pour le cas que vous avez réellement. | Que devient une plaque rejetée ?Quelle doit être la stabilité de la température de l'atelier ? | Moins critique qu'avec le test à l'air, car la mesure porte sur l'hélium plutôt que sur une différence de pression. Évitez un poste en plein soleil ou à côté de la porte d'un four, et la compensation a peu d'importance. | Délai de livraison ? | Environ 90 jours ouvrables pour un système à deux chambres avec montages. La chambre, la boucle de récupération et le montage sont tous fabriqués sur commande ; des sous-ensembles standard sont en stock pour maintenir cette date réaliste. |
À propos de Guangzhou HongCe Equipment Co., Ltd.
HongCe fabrique des appareils de test à Guangzhou depuis 2012, avec 50 à 100 employés et environ la moitié de notre production exportée. Nous fabriquons des équipements de test de sécurité CEI et EN, des chambres d'étanchéité IP et environnementales, et des systèmes de détection de fuites — chambre, détecteur, hotte d'accumulation et récupération — donc le côté vide d'un système de plaque froide est un terrain familier plutôt qu'un projet spécial.
Pour le travail de refroidissement liquide, cela se traduit par des chambres dimensionnées à l'enveloppe de la plaque, une étape de fuite grossière avant la mesure sensible, une boucle de récupération dimensionnée pour cent plaques par heure, et une option de séchage pour les plaques qui arrivent humides d'un test à l'eau.Envoyez un dessin de plaque froide, le liquide de refroidissement, la pression de service et la cible de taux de fuite. Nous proposerons une taille de chambre, un concept de montage et un temps de cycle, et indiquerons la consommation d'hélium par 1000 plaques afin que le coût de fonctionnement soit comparable aux alternatives.Gamme d'équipements de test de fuite à l'hélium
Test de fuite à l'hélium en chambre à vide à 1,0 x 10^-9 mbar·L/s pour pièces de relais de puissance
Système de chambre de vingt minutes avec étape de fuite grossière de 0,1 à 4,5 MPa
Unité de charge et de récupération d'hélium pour stations de test
Équipement modulaire de test de fuite à l'hélium avec accès de maintenance rapideEnvoyez un dessin de plaque froide, le liquide de refroidissement, la pression de service et la cible de taux de fuite. Nous proposerons une taille de chambre, un concept de montage et un temps de cycle, et indiquerons la consommation d'hélium par 1000 plaques afin que le coût de fonctionnement soit comparable aux alternatives.