| Nom De Marque: | HongCe |
| Numéro De Modèle: | HJ209 |
| Nombre De Pièces: | 1 ensemble |
| Prix: | Négociable |
| Conditions De Paiement: | T/T, L/C |
| Capacité à Fournir: | 1 réglé par 3 mois |
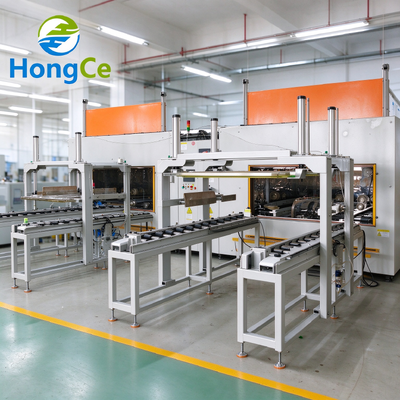
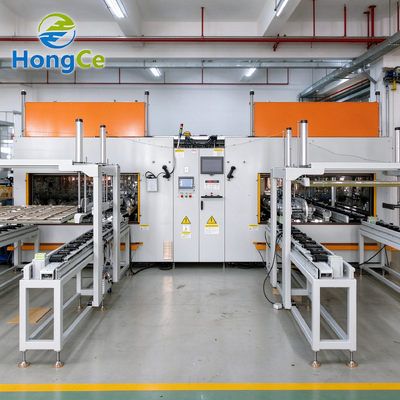
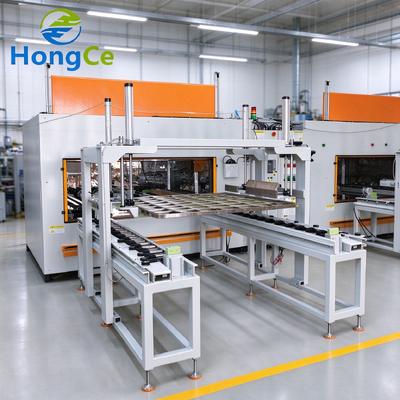
Un pack de batteries fini ne peut pas être évacué, mouillé, ni inspecté couture par couture dans un takt. La méthode de la hotte est la seule des trois qui garde le pack sec, vous donne un chiffre et s'intègre dans un quart de production — c'est pourquoi nous construisons ce système pour la vérification de l'étanchéité au niveau du pack.
Chaque méthode de test d'étanchéité suppose quelque chose sur la pièce. Le test en chambre à vide suppose que la pièce peut être évacuée, et un pack ne le peut pas — les cellules, la mousse structurelle et les joints ne sont pas conçus pour le vide extérieur, et en tirer un l'endommagera ou, pire, le déformera d'une manière qui créera la fuite que vous testiez.
L'immersion dans l'eau suppose que vous pouvez sécher la pièce par la suite. Sur un assemblage haute tension, cette hypothèse est inacceptable et ne laisse aucun enregistrement que vous puissiez montrer à un client.
Le déclin d'air suppose un volume petit, rigide et stable en température. Un pack est le contraire : des dizaines de litres, une masse thermique importante, et un critère d'acceptation généralement bien inférieur à ce que l'air peut résoudre en un quart, encore moins en un takt.
La méthode de la hotte évite ces trois problèmes. Le pack reste à pression ambiante, reste sec, et la mesure est une concentration de gaz traceur plutôt qu'une différence de pression — ainsi le matériau et le volume cessent de se battre contre le test.
Le pack entre dans une hotte scellée de volume connu et est chargé d'un mélange d'hélium par son port de service. Tout ce qui s'échappe s'accumule dans la hotte. Un ventilateur de circulation mélange l'atmosphère de la hotte pour qu'il n'y ait pas de zones mortes, et un spectromètre de masse échantillonne cette atmosphère et mesure l'augmentation sur une fenêtre fixe.
Le point clé, et celui qui décide de votre temps de cycle : la sensibilité est régie par le temps d'accumulation, pas seulement par l'analyseur. Doubler le temps de séjour double approximativement le signal. Il y a toujours un compromis entre les deux, et ce devrait être votre compromis — nous vous indiquerons le temps de séjour le plus court qui répond honnêtement à votre critère au lieu de citer un chiffre de sensibilité isolé.
Deux détails pratiques font la différence entre un résultat stable et une dispute. Premièrement, l'atmosphère de la hotte est surveillée entre les cycles : un atelier où une bouteille a fui fera dériver les lectures toute la matinée. Deuxièmement, la hotte et le pack sont tous deux récupérés, car sur un grand volume, le pack lui-même retient la majeure partie du gaz.
Une hotte beaucoup plus grande que le pack dilue le signal et ne vous apporte rien. Nous dimensionnons la hotte à l'enveloppe du pack avec suffisamment de dégagement pour le chargement, pas à un nombre rond.
L'hélium est léger et se stratifie. Sans ventilateur et déflecteur, le point d'échantillonnage lit ce qui est local. Nos hottes circulent et ont été vérifiées pour les zones mortes lors de la mise en service, pas supposées.
La compensation de l'hélium ambiant n'est pas un luxe sur une ligne de packs ; c'est la différence entre une limite utilisable et une dispute permanente avec votre équipe qualité.
Les deux sont évacués par la boucle de récupération après la mesure. Sans cela, un pack de grand volume évacue toute sa charge à chaque cycle et le coût d'exploitation devient silencieusement le plus grand chiffre du business case.
Le volume du pack, la pression de charge et le temps de séjour changent avec le produit. Les recettes sont sélectionnées par code-barres afin que personne ne modifie les paramètres à la station.
| Article | Spécification |
|---|---|
| Méthode | Hotte d'accumulation avec mesure par spectromètre de masse |
| Tailles de hotte | Standard 1200 × 800 × 400 mm ; 2000 × 1500 × 400 mm et plus sur demande |
| Fuite minimale détectable | 1.0×10⁻⁶ mbar·L/s, dépendant du temps d'accumulation |
| Temps de cycle typique | 6 – 10 min par pack, charge, séjour et récupération inclus |
| Concentration d'hélium | 10% – 100% ; mélange à 10% ou 20% couramment utilisé |
| Mélange | Ventilateur de circulation interne avec conception de déflecteur, zones mortes vérifiées à la mise en service |
| Contrôle de fond | Surveillance de l'hélium ambiant avec compensation automatique entre les cycles |
| Récupération d'hélium | ≥90% de la hotte et du pack, récupération et purification intégrées |
| Contrôle | API avec IHM 15 pouces, 100 recettes, accès multi-niveaux |
| Traçabilité | Scan de code-barres, enregistrement par pack, téléchargement MES via Ethernet |
| Étalonnage | Séquence automatique avec fuite étalonnée, intervalle de 12 mois |
| Alimentation électrique | AC 380 V, 3 phases, 50/60 Hz, 15 kW |
| Air comprimé | 0.6 MPa sec, sans huile |
| Poids | Environ 2200 kg |
| Article testé | Défaut typique | Ce que le client voit |
|---|---|---|
| Cordons de soudure du boîtier du pack | Porosité, pénétration incomplète, manque de fusion induit par les projections | Infiltration d'eau, défaut d'isolation |
| Cordons de mastic et d'adhésif | Écarts, compression insuffisante, vides de durcissement | Humidité dans le pack après un lavage |
| Joints de couvercle de service | Sous-couple, joint torsadé, lèvre endommagée | Condensation sur le couvercle |
| Passages de connecteurs | Joint endommagé pendant l'assemblage, fuites dans la cavité des broches | Corrosion au niveau du connecteur |
| Joints de port de refroidissement | Défauts de filetage et de joint torique | Perte de liquide de refroidissement, codes d'erreur de pression |
| Vannes de décharge et d'évent | Fuite au siège, mauvaise pression d'ouverture | Brouillard ou déséquilibre de pression |
| Interfaces de modules | Fuites entre sous-assemblages | Difficile à tracer plus tard — c'est le but du test maintenant |
Les clients des packs arrivent généralement avec une exigence IP67 ou IP6K9K et aucun débit de fuite, et s'attendent à un tableau de conversion. Il n'y en a pas d'universel, car cela dépend du volume du pack et du profil de pression appliqué par la norme. Ce qui fonctionne est une corrélation empirique sur vos propres packs :
Le test sous hotte mesure le pack entier, il vous indique donc que quelque chose fuit, pas quelle couture. Gardez un renifleur portable à l'établi de retouche : un balayage de deux minutes sur la zone suspecte identifie généralement le joint, et c'est beaucoup moins cher que de mettre au rebut ou de retoucher à l'aveugle.
| Méthode | Sensibilité | Pack mouillé | Cycle | Dépendance de l'opérateur |
|---|---|---|---|---|
| Hotte d'accumulation, cette machine | 1×10⁻⁶ mbar·L/s | Non | 6–10 min | Faible |
| Chambre à vide | 1×10⁻⁹ mbar·L/s | Non | Non réalisable sur un pack fini | Faible |
| Déclin de pression d'air | Environ 1×10⁻³ mbar·L/s | Non | 10–30 min à volume de pack | Moyen |
| Immersion dans l'eau ou bulles | Fuites grossières uniquement | Oui | 5–15 min | Élevé |
| Pulvérisation de renifleur à hélium | 1×10⁻⁷ mbar·L/s | Non | 5–20 min | Élevé |
Si la conception du pack permet l'évacuation, une chambre à vide est plus rapide et plus sensible et vous devriez en acheter une. C'est le pack scellé avec un grand volume interne qui fait de la hotte la réponse pratique — et cela décrit presque tous les packs finis que l'on nous a demandés.
Parce que la méthode de la chambre nécessite l'évacuation de la pièce. Un pack n'est pas conçu pour le vide extérieur : les cellules, les éléments structurels et les joints peuvent être endommagés, et toute déformation invalide le test. La hotte maintient le pack à pression ambiante et mesure ce qui fuit à la place.
Six à dix minutes est typique. Raccourcir le temps de séjour augmente la fuite minimale détectable, car le signal augmente avec le temps d'accumulation. Donnez-nous le critère d'acceptation et nous vous donnerons le temps de séjour le plus court qui le respecte honnêtement.
Dix ou vingt pour cent dans l'azote est courant pour les packs : cela réduit les coûts et les risques d'approvisionnement et est sûr à manipuler. Le contrôleur compense la concentration, donc les résultats restent comparables entre les mélanges.
Cela peut arriver, c'est pourquoi la hotte surveille l'hélium ambiant entre les cycles et s'arrête si le fond est trop élevé. Tenez les évents de bouteille à l'écart de la station, et donnez à la zone quelques minutes après une rupture de tuyau — la même discipline que pour toute installation de gaz traceur.
Oui. Convoyeur à rouleaux ou à chaîne à travers la hotte, actionnement automatique du couvercle et une poignée de main avec l'API de la ligne sont des options standard. La plupart des clients commencent avec un chargement manuel et automatisent la deuxième ligne.
La hotte et le pack sont tous deux aspirés par la boucle de récupération et de purification et renvoyés dans le réservoir tampon. Sur un pack, le pack lui-même retient la majeure partie de la charge, donc ne récupérer que la hotte serait une fausse économie.
La hotte mesure l'enveloppe scellée entière, donc une fuite de port de refroidissement apparaîtra. Si vous avez besoin d'isoler et de tester le circuit à une pression plus élevée, nous pouvons ajouter un circuit dédié et une deuxième recette — dites-le nous au stade de la demande, car cela modifie le montage.
Enveloppe du pack, volume interne, détails du port de service, débit de fuite cible ou exigence IP, et le takt que vous devez atteindre. Avec ces cinq chiffres, nous pouvons dimensionner la hotte et vous donner un temps de cycle plutôt qu'une plage.
Un pack de batteries fini est l'objet le moins coopératif pour le test d'étanchéité : trop grand pour être évacué, trop précieux pour être mouillé, et spécifié trop strictement pour le déclin d'air. Cette contrainte est ce qui a façonné la machine que nous construisons.
HongCe fabrique du matériel de test à Guangzhou depuis 2012 — 100 à 200 personnes, environ la moitié de la production exportée, des clients qui comprennent des laboratoires tiers et des organismes de certification. Nos trois familles sont les appareils de sécurité IEC et EN, les équipements d'étanchéité IP et les chambres environnementales, et la détection de fuites couvrant les chambres à hélium, les unités de reniflage, les hottes et la récupération.
Le travail sous hotte est là où ces disciplines se rencontrent : manipulation de gaz, une enceinte qui s'ouvre cent fois par quart, une surveillance de fond qui empêche l'hélium errant de l'atelier d'influencer le verdict, et une boucle de récupération dimensionnée pour le pack entier plutôt que pour la hotte seule.
Chaque système est testé d'étanchéité par rapport à une norme étalonnée et enregistré sous son numéro de série avant expédition, mis en service sur site avec des courses de corrélation sur vos propres packs, et supporté depuis Guangzhou avec des pièces de rechange expédiées sous 48 heures.
Envoyez l'enveloppe du pack, le volume interne, les détails du port de service, et votre débit de fuite cible ou exigence IP. Nous dimensionnerons la hotte, estimerons la consommation d'hélium par pack, et citerons un temps de cycle qui correspond à votre takt — pas une plage pour discuter plus tard.